


Новости и блоги
От инженерной команды Meenjet | 11 октября 2026 г.
Краткое резюме
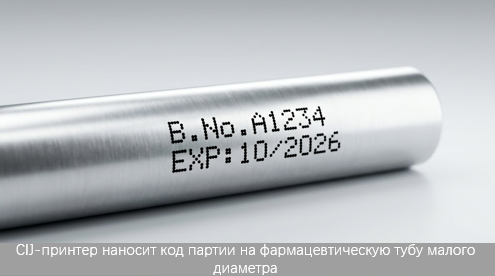
Фармацевтические тубы и тубы для мазей создают специфическую задачу маркировки: нанесение кодов партий, сроков годности и номеров партий на изогнутую поверхность малого диаметра — на производственной скорости, без размазывания и искажений.
Диаметр туб обычно составляет 10–50 мм, материал — алюминий, ПЭ, ПП или ламинат. Изогнутая поверхность требует, чтобы печатающая головка поддерживала постоянное рабочее расстояние по всей дуге. Узкое окно печати оставляет мало запаса для ошибок позиционирования.
Каплеструйная печать (CIJ) справляется с этой задачей — но только при правильной настройке рабочего расстояния, вязкости чернил и синхронизации энкодера. Это руководство описывает три задачи маркировки, характерные для туб, и то, как Meenjet MX2890 их решает.
???? Для менеджеров по фармацевтической упаковке
Вопрос | Ответ |
Для чего это используется? | Коды партий, сроки годности, номера партий и сериализация на фармацевтических тубах и тубах для мазей. |
Почему CIJ, а не TIJ? | CIJ поддерживает более высокие скорости линии и обеспечивает лучшую адгезию на изогнутых непористых поверхностях. |
В чём основная задача? | Поддержание постоянного рабочего расстояния на изогнутой поверхности — обычно 2–8 мм в зависимости от размера сопла. |
А что с малыми тубами (<20 мм)? | Используйте сопло диаметром 40 мкм для меньшего размера пятна и более тонкой проработки символов. |
Работает ли на ламинатных тубах? | Да. Быстросохнущие растворительные чернила хорошо сцепляются с ламинатом, ПЭ и алюминием. |
1. Почему маркировка туб отличается от маркировки бутылок
Свойство | Бутылки | Тубы |
Диаметр | 40–100 мм | 10–50 мм |
Кривизна поверхности | Плавная | Резкая |
Окно печати | Большое | Узкое (часто <15 мм) |
Стабильность вращения | Стабильная | Может вращаться при транспортировке |
Типичная скорость линии | 100–400 м/мин | 60–200 м/мин |
Ключевая идея: Малый диаметр тубы означает, что поверхность удаляется от головки быстрее, чем у бутылки. Рабочее расстояние, которое работает в центре области печати, может оказаться слишком большим по краям, что приводит к искажению символов.
2. Три задачи маркировки на линиях туб
Задача 1: Изогнутая поверхность и рабочее расстояние
Что происходит: Символы по краям кода выглядят растянутыми, сжатыми или блёклыми.
Почему это происходит: На изогнутой поверхности расстояние между головкой и поверхностью тубы меняется по всей области печати. Если в центре рабочее расстояние составляет 5 мм, то по краю оно может быть 7 мм — достаточно, чтобы вызвать расхождение капель.
Направленная настройка:
Уменьшите рабочее расстояние: Используйте минимально надёжное расстояние (2–4 мм для сопла диаметром 40 мкм, 2–6 мм для сопла диаметром 50 мкм)
Используйте меньшее сопло: Сопло диаметром 40 мкм создаёт меньшее пятно, снижая искажение по краям
Центрируйте код в окне печати: Разместите код на вершине изгиба, а не у края
Выровняйте головку перпендикулярно оси тубы: Это обеспечивает постоянное рабочее расстояние по всей высоте кода
Задача 2: Адгезия чернил на непористых поверхностях
Что происходит: Код размазывается или стирается при обработке, упаковке или стерилизации.
Почему это происходит: Материалы туб (ПЭ, ПП, ламинат и алюминий) непористые и имеют низкую поверхностную энергию. Стандартные чернила собираются в капли вместо того, чтобы сцепляться.
Направленная настройка:
Используйте быстросохнущие растворительные чернила: Разработаны для поверхностей с низкой энергией
Проверьте поверхностную энергию: Используйте дайн-ручку — инструмент для измерения поверхностной энергии. Показатель ≥38 дин/см означает, что поверхность примет чернила. Если ниже, может потребоваться коронная обработка — процесс повышения поверхностной энергии непористых материалов для улучшения адгезии чернил
Уменьшите рабочее расстояние: Меньшее расстояние улучшает точность размещения капель
Проверьте время высыхания: Убедитесь, что чернила высохли до контакта тубы с направляющими ниже по потоку
Задача 3: Вращение тубы во время печати
Что происходит: Код выглядит наклонённым, повёрнутым или смещённым по окружности тубы.
Почему это происходит: Тубы могут слегка вращаться при движении по транспортёру. Если энкодер синхронизирован только со скоростью линии (а не с вращением тубы), код будет размещён неправильно.
Направленная настройка:
Проверьте синхронизацию энкодера: Импульсы на миллиметр должны быть откалиброваны на производственной скорости
Используйте направляющую для туб: Стабилизирует тубу и предотвращает вращение
Правильно установите фотодатчик: Убедитесь, что точка срабатывания одинакова для всех туб
Проверьте проскальзывание туб: Если тубы проскальзывают на транспортёре, подсчёт импульсов энкодера будет неточным
3. Матрица настройки параметров для маркировки туб
Тип тубы | Размер сопла | Рабочее расстояние | Высота печати | Ключевая настройка |
Алюминиевая туба (10–20 мм) | 40 мкм | 2–4 мм | 0,6–5 мм | Центрировать код на вершине |
Алюминиевая туба (20–35 мм) | 50 мкм | 2–6 мм | 1–8 мм | Стандартная настройка |
Туба ПЭ (10–20 мм) | 40 мкм | 2–4 мм | 0,6–5 мм | Проверить поверхностную энергию |
Туба ПЭ (20–35 мм) | 50 мкм | 2–6 мм | 1–8 мм | Использовать быстросохнущие чернила |
Ламинатная туба (любой размер) | 50 мкм | 2–6 мм | 1–8 мм | Проверить адгезию между слоями |
Большая туба (>35 мм) | 65 мкм | 2–10 мм | 2–10 мм | Стандартная настройка |
Примечание: Это отправные точки. Окончательные параметры зависят от материала тубы, диаметра, типа чернил и скорости производства. Всегда выполняйте тестовую сетку перед производством.
4. Как добиться читаемых кодов на малых тубах
Для туб диаметром менее 20 мм окно печати часто составляет менее 10 мм. Это оставляет очень мало запаса для ошибок позиционирования.
Рекомендации:
Используйте сопло диаметром 40 мкм: Обеспечивает наименьший размер пятна для тонких символов
Ограничьте код 1–2 строками: Несколько строк увеличивают риск искажения по краям
Используйте короткий формат кода: Минимизируйте количество символов, чтобы сократить время печати
Проверяйте верификатором штрих-кода: Убедитесь, что 2D-коды соответствуют ISO/IEC 15415 классу B или выше
Пример формата кода для малых туб:
ПАРТИЯ: A1234
СРОК: 2027-06
Этот двухстрочный формат помещается в окно печати 6–8 мм на тубе 15 мм.
5. Meenjet MX2890 для маркировки туб
Характеристика | Спецификация |
Строки печати | 1–5 строк |
Опции сопел | 40 мкм / 50 мкм / 65 мкм |
Высота печати | 0,6–5 мм (40 мкм), 1–8 мм (50 мкм), 2–10 мм (65 мкм) |
Рабочее расстояние | 2–8 мм (40 мкм), 2–10 мм (50 мкм), 2–20 мм (65 мкм) |
Скорость печати | До 433 м/мин (сопло 65 мкм, однорядный шрифт 5×5) |
Штрих-коды | Code39, EAN8/13, Code128, EAN128, Data Matrix, QR Code, UPC-A |
QR-коды | Data Matrix (10–32), QR Code (QR21/25/29) |
Интерфейс | Фотодатчик, энкодер вала, USB |
Экран | 10,1" HD сенсорный экран |
Расходные материалы | 400 мл чернил / 500 мл растворителя |
Защита | Степень защиты интерфейса управления: IP54 |
Техническое ограничение: MX2890 способен выполнять CIJ-маркировку на фармацевтических тубах и тубах для мазей, что подтверждено внутренними прикладными испытаниями. Однако материалы и диаметры туб сильно варьируются. Окончательная валидация должна быть проведена на ваших конкретных тубах. Мы рекомендуем бесплатное тестирование образцов перед принятием производственных обязательств.
Полные характеристики — на странице продукта MX2890.
Часто задаваемые вопросы (FAQ)
В1: Может ли CIJ печатать на малых тубах диаметром менее 20 мм?
О: Да, с соплом диаметром 40 мкм и рабочим расстоянием 2–4 мм. Ограничьте код 1–2 строками и центрируйте его на вершине изгиба.
В2: Почему мой код размазывается на тубах из ПЭ?
О: ПЭ имеет низкую поверхностную энергию. Используйте быстросохнущие растворительные чернила и проверьте поверхностную энергию дайн-ручкой (цель ≥38 дин/см). Если ниже, может потребоваться коронная обработка.
В3: Как предотвратить вращение тубы во время печати?
О: Используйте направляющую для туб, чтобы стабилизировать тубу. Проверьте синхронизацию энкодера и убедитесь, что точка срабатывания фотодатчика одинакова.
В4: Какова минимальная достижимая высота символов?
О: С соплом диаметром 40 мкм минимальная высота печати составляет 0,6 мм. Для читаемости в большинстве фармацевтических применений рекомендуется 1,0–1,5 мм.
В5: Работает ли CIJ на ламинатных тубах?
О: Да. Быстросохнущие растворительные чернила хорошо сцепляются с ламинатными поверхностями. Проверьте адгезию тестом на истирание перед производством.
В6: Каков минимальный заказ для бесплатного тестирования образца?
О: Без минимума. Отправьте нам образцы ваших туб, и наши инженеры протестируют оптимальные параметры и предоставят отчёт в течение 5 рабочих дней.
???? Отправьте нам свои тубы для бесплатного теста образца
Отправьте нам ваши фармацевтические тубы или тубы для мазей. Наши инженеры:
Протестируют оптимальный размер сопла, чернила и рабочее расстояние для вашей тубы
Нанесут образец кода партии и проверят читаемость
Порекомендуют подходящую конфигурацию MX2890 для вашей линии
Без обязательств. Отчёт в течение 5 рабочих дней.
???? Запросить бесплатный тест образца
Связанные технические ресурсы
Почему CIJ-принтеры идеальны для высокоскоростных упаковочных линий
Разделение чернил CIJ: как температура и влажность портят ваши коды
Об авторе
Инженерная команда Meenjet — Более 15 лет совокупного опыта поддержки CIJ-установок на линиях упаковки фармацевтики, косметики, пищевых продуктов и промышленности. Наша команда решила сотни задач адгезии, рабочего расстояния и верификации класса на изогнутых подложках малого диаметра.
Проверено: Старший инженер по применению CIJ, Meenjet
Последнее обновление: 11 октября 2026 г.