


Новости и блоги
От инженерной команды Meenjet | 16 сентября 2026 г.
Краткое резюме
Линии гибкой упаковки, работающие на скорости 80–240 м/мин, создают специфическую проблему для печати 2D-кодов в линии: сохранение качества DataMatrix класса A, пока плёнка движется, растягивается и смещается под натяжением.
Для руководителей: Если ваша линия работает ниже 120 м/мин с одной полосой, выберите MX PLUS. Если выше 120 м/мин, при нескольких полосах или интеграции с ПЛК—MX PRO.
Промышленный струйный принтер (TIJ) всё чаще становится технологией выбора для таких линий. Это руководство описывает четыре режима отказа, характерных для высокоскоростной маркировки гибкой плёнки, протокол настройки и реальную окупаемость перехода с CIJ на онлайн TIJ.
Справка по соответствию ISO/IEC 15415: Класс A согласно ISO/IEC 15415 требует ≥70% контраста символа, ≥0,60 модуляции и ≤0,06 осевой неравномерности. Все протоколы настройки в этом руководстве проверены по Общим спецификациям GS1.
???? Запросить матрицу параметров TIJ для высокоскоростной гибкой плёнки (PDF по email) — Одностраничная справка по скорости линии, типу чернил, рабочему расстоянию и настройке энкодера.
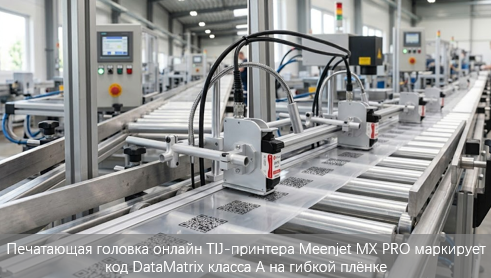
Почему высокоскоростная гибкая плёнка сложна для 2D-кодов
Представьте, что вы пытаетесь написать чёткий QR-код на движущейся ленте конвейера—именно с такой задачей сталкивается TIJ-принтер на скорости 240 м/мин.
Гибкая плёнка—не жёсткая поверхность. Она растягивается под натяжением, колеблется между валиками и смещается по мере движения полотна. На линии со скоростью 240 м/мин плёнка проходит 4 метра каждую секунду.
Это создаёт проблему синхронизации, с которой жёсткая упаковка никогда не сталкивается. Ошибка синхронизации в 1 миллисекунду—которая находится далеко за пределами человеческого восприятия—смещает напечатанный код на 4 мм. Для кода DataMatrix, который должен пройти верификацию класса A, 4 мм—это разница между успешным сканированием и отклонённой партией.
Свойство | Жёсткая упаковка | Гибкая плёнка |
Стабильность размеров | Фиксированная | Растягивается под натяжением (0,5–3%) |
Плоскостность | Плоская | Складки, колебания, биение полотна |
Допуск приводки | ±2 мм | ±0,5 мм |
Четыре режима отказа: быстрая диагностика
Режим отказа | Визуальный симптом | Немедленное действие |
Дрейф энкодера | Код растянут или сжат | Установить энкодер на приводной вал; калибровать на рабочей скорости |
Биение полотна | Размытые края, низкий контраст | Добавить направляющий валик; выставить расстояние 2–3 мм |
Смазывание чернил | Смазывание кода при прохождении валиков | Перейти на быстросохнущий растворитель или УФ-чернила |
Ошибка размещения | Код напечатан мимо цели | Отцентрировать окно печати; использовать запуск по TCP/IP от ПЛК |
Разделы ниже объясняют, почему возникает каждый отказ—и как устранить его в корне, а не только симптом.
1. Дрейф синхронизации энкодера
Что происходит: Код выглядит растянутым или сжатым по направлению печати. Верификация класса отказывает из-за осевой неравномерности (AN).
Почему это происходит: Импульс энкодера указывает принтеру, когда именно выпускать каждую каплю. На линиях гибкой плёнки изменения натяжения полотна вызывают небольшие колебания скорости. Если энкодер не может отследить их в реальном времени, синхронизация между каплями смещается—и геометрия кода искажается.
Как исправить: Используйте высокоразрешающий роторный энкодер, установленный на приводном валу, а не на пассивном ролике. Проверяйте калибровку импульсов на миллиметр на рабочей скорости, а не на низкой. Для MX PRO Modbus-TCP обеспечивает прямую обратную связь по скорости с ПЛК, что стабильнее аналоговых сигналов.
2. Биение полотна, вызывающее колебание расстояния
Что происходит: Края кода становятся размытыми, контраст ячеек падает, появляются периодические несчитывания.
Почему это происходит: Биение плёнки—вертикальное движение полотна между валиками—изменяет расстояние между головкой и подложкой. Если это расстояние превышает указанный диапазон 2–5 мм, капли начинают расходиться до попадания, создавая размытый код с низким контрастом.
Как исправить: Установите направляющий валик непосредственно перед головкой. Поддерживайте 2–3 мм рабочего расстояния (нижний предел диапазона) для максимального допуска. Для критичных применений вакуумная плита полностью устраняет биение.
3. Смазывание чернил до отверждения
Что происходит: Код размазывается или переносится на обратную сторону плёнки при намотке.
Почему это происходит: При 240 м/мин плёнка достигает первого валика ниже по потоку менее чем за 0,3 секунды. Стандартные водные чернила не отверждаются достаточно быстро при этой скорости. Чернила ещё влажные, когда контактируют с валиком—и код разрушается.
Как исправить: Используйте быстросохнущие растворительные чернила для непористых плёнок (ПЭ, ПП, ПЭТ). Выше 120 м/мин переходите на УФ-чернила с УФ-лампой в линии. Избегайте водных чернил выше 100 м/мин, если плёнка не пористая (на бумажной основе).
4. Ошибка размещения из-за допуска приводки
Что происходит: Код присутствует, но расположен вне заданной зоны печати. Система зрения отклоняет упаковку.
Почему это происходит: Гибкая плёнка растягивается и смещается между головкой и системой зрения. Если код напечатан на краю допуска, верификация ниже по потоку откажет, даже если код технически читаем.
Как исправить: Центрируйте код в доступном окне печати, а не у края. Для MX PRO используйте обратную связь TCP/IP с ПЛК для запуска печати по точной метке приводки. Снизьте скорость печати на 10–15% при запуске для установления базового качества, затем увеличивайте.
Руководство по выбору для закупок
Для менеджеров по закупкам и руководителей проектов, оценивающих онлайн-системы TIJ, наиболее важны три вопроса:
1. Какую модель выбрать?
Выберите MX PLUS, если ваша линия работает ниже 120 м/мин, использует одну полосу и не требует прямой интеграции с ПЛК.
Выберите MX PRO, если ваша линия работает выше 120 м/мин, использует несколько полос или требует интеграции Modbus-TCP с существующим ПЛК.
2. Какова реальная стоимость владения?
Фармацевтическая линия блистерной упаковки в Юго-Восточной Азии работала на 180 м/мин с существующей системой CIJ, производя 320 000 упаковок в день. Коды CIJ проходили класс A при запуске, но падали до класса C за 2 часа из-за дрейфа фазы и изменения вязкости чернил. Линия требовала 4–6 остановок в неделю для чистки сопел.
После модернизации до MX PRO с четырьмя головками, УФ-чернилами и интеграцией Modbus-TCP результаты через 90 дней:
Процент соответствия классу A вырос с 82% до 99,4%, стабильно в течение всей смены
Остановки линии снизились с 4–6 в неделю до 0–1
Годовые затраты на расходные материалы упали с ~$48 000 до **~$21 000**
Стабильность, которую обеспечивает TIJ, имеет структурный характер: в TIJ нет зарядного электрода, отклоняющих пластин и канала рециркуляции. Нечему дрейфовать, нечему засоряться и ничего не требует очистки.
3. Сколько времени занимает внедрение?
Монтаж, подключение энкодера и калибровка обычно завершаются менее чем за 2 часа. Модификация линии не требуется, кроме установки кронштейна головки и энкодера.
Матрица выбора и настройки
Параметр | MX PLUS | MX PRO |
Разрешение | 50–1 200 DPI | 50–1 200 DPI |
Высота печати | 1–25,4 мм (1–2 головки) | 1–50,8 мм (до 4 головок) |
Максимальная скорость | 120 м/мин | 240 м/мин |
Связь | RS232 | TCP/IP, RS232, Modbus-TCP |
Интерфейс | USB, DB9, I/O, энкодер, фотодатчик | Ethernet, USB, DB9, I/O, энкодер, фотодатчик |
Типы чернил | Водные / растворительные / УФ | Водные / растворительные / УФ |
Применение | Средние скорости, 1–2 полосы | Высокие скорости, мультиполоса, ПЛК |
Настройка по скорости линии:
Скорость линии | Чернила | Расстояние | Настройка энкодера |
80–120 м/мин | Растворительные | 2,5–3,5 мм | Энкодер RS232 |
120–180 м/мин | Растворительные | 2,0–3,0 мм | Modbus-TCP |
180–240 м/мин | УФ | 2,0–2,5 мм | Modbus-TCP + ПЛК |
Плёнка ПЭТ (любая скорость) | Растворительные или УФ | 2,0–3,0 мм | Высокоразр. энкодер + корона |
Полные характеристики и совместимость чернил — на странице продукта MX PLUS / MX PRO.
Примечание по стандартам: Класс A согласно ISO/IEC 15415 требует ≥70% SC, ≥0,60 MOD, ≤0,06 AN. GS1 определяет размер модуля и тихую зону. ISO 9001:2015 требует документированной верификации.
Часто задаваемые вопросы (FAQ)
В1: Каков минимальный размер модуля для DataMatrix класса A на гибкой плёнке?
О: Для надёжного класса A на высокой скорости используйте модуль не менее 0,3 мм. Меньшие модули требуют снижения скорости или более высокого разрешения (1 200 DPI на MX PLUS/PRO).
В2: Какова окупаемость перехода с CIJ на онлайн TIJ?
О: Устранение затрат на чернила и растворители CIJ плюс снижение простоев из-за засорения сопел и дрейфа вязкости обычно даёт окупаемость за 12–18 месяцев.
В3: Как онлайн TIJ сравнивается с CIJ для гибкой плёнки на высокой скорости?
О: Промышленный онлайн TIJ-принтер обеспечивает стабильную печать 2D-кодов класса A без дрейфа фазы и чернильного тумана (overspray). CIJ обеспечивает более высокую максимальную скорость для простого текста. Для 2D-кодов класса A на гибкой плёнке онлайн TIJ — лучший выбор.
???? Запросите бесплатный тест маркировки
Отправьте нам вашу гибкую плёнку. Наши инженеры:
Напечатают код DataMatrix класса A на вашей реальной плёнке
Проведут верификацию по ISO/IEC 15415 и предоставят полный отчёт
Порекомендуют оптимальную конфигурацию MX PLUS или MX PRO для вашей скорости линии
Без обязательств. Отчёт в течение 5 рабочих дней.
???? Запросить бесплатный тест маркировки
Связанные технические ресурсы
Читайте полное руководство по настройке ISO/IEC 15415 класс A GS1 DataMatrix
Узнайте, как предотвратить смазывание чернил на высокоскоростных линиях
Об авторе
Инженерная команда Meenjet — Более 15 лет опыта поддержки онлайн TIJ на высокоскоростных упаковочных линиях в пищевой, фармацевтической и промышленной отраслях.
Проверено: Старший инженер онлайн TIJ, Meenjet
Последнее обновление: 16 сентября 2026 г.