


Новости и блоги
От инженерной команды Meenjet | 21 сентября 2026 г.
Краткое резюме
Нержавеющая сталь — один из самых распространенных промышленных материалов для маркировки. Но получить постоянную высококонтрастную черную метку, не повредив коррозионностойкую поверхность, — это задача прецизионной инженерии. Традиционное гравирование прорезает металл, обнажая незащищенное железо и создавая очаги коррозии. Стандартные волоконные лазеры с модуляцией добротности (Q-switched) дают серые нестабильные метки без контроля над термическим процессом.
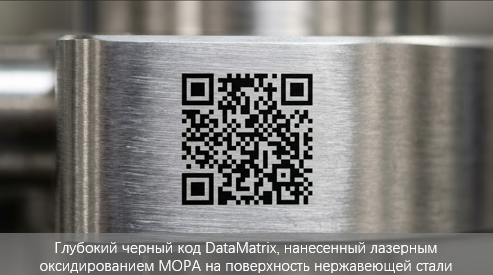
Волоконный лазерный маркиратор MOPA решает эту проблему с помощью черного оксидирования: контролируемого процесса термического окисления, при котором под поверхностью выращивается плотный оксидный слой. Результат — глубокая матовая черная метка, которая проходит пассивацию по ASTM A967 и выдерживает более 1 000 циклов стерилизации в автоклаве.
Это руководство описывает физику процесса, три управляющих параметра и протокол настройки для серии MFF от Meenjet.
???? Скачать матрицу параметров черного оксидирования нержавеющей стали (PDF) — Одностраничная справка для 304/316/430/17-4 PH.
 Лазерное черное оксидирование нержавеющей стали (MOPA).pdf
???? Для менеджеров по закупкам и руководителей проектов
# | Вопрос поставщику | Почему это важно |
1 | Выдержит ли метка пассивацию по ASTM A967? | Если нет — деталь заржавеет в эксплуатации. |
2 | Можете предоставить отчет об испытании пассивации на моем сплаве? | 304, 316, 430 и 17-4 PH ведут себя по-разному. |
3 | Есть ли у лазера режим MOPA? | Стандартные лазеры Q-switched не обеспечивают стабильное черное оксидирование. |
4 | Какова ожидаемая доля брака после настройки? | Хорошо настроенная система MOPA должна давать менее 1% брака. |
5 | Есть ли бесплатное тестирование образцов до покупки? | Всегда проверяйте на своих деталях до принятия обязательств. |
Meenjet соответствует всем пяти требованиям по стандарту — включая бесплатный отчет об испытании пассивации (ASTM A967) на вашем сплаве. Посмотрите, как это решает серия MFF →
Чем черное оксидирование отличается от гравирования
Представьте: гравирование — это как вырезание канавки в поверхности. Оксидирование — это как химическое затемнение, которое ничего не удаляет.
Процесс | Механизм | Эффект на поверхность | Риск коррозии |
Гравирование | Испарение материала | Удаляет металл, создает глубину | Высокий — обнажает незащищенное железо |
Микрогравирование | Неглубокое удаление материала | Слегка приподнятые края | Средний |
Оксидирование | Контролируемое окисление | Материал не удаляется, растет оксидный слой | Отсутствует — пассивная пленка сохраняется |
Ключевая идея: Оксидирование нагревает поверхность нержавеющей стали до 200–300 °C, запуская контролируемую реакцию окисления. Полученный оксидный слой имеет глубину всего несколько микрометров — но он химически связан с поверхностью, что делает метку постоянной и коррозионностойкой.
Примечание по терминологии: Термин «оксидирование» здесь технически неточен, поскольку процесс не включает кристаллографические изменения истинного оксидирования. Компания IPG Photonics предлагает термин «темная маркировка» как более точный — но «оксидирование» остается стандартным поисковым термином в отрасли, поэтому в этом руководстве используется именно он.
Практическое примечание для закупок: При общении с поставщиками понимаются оба термина. «Черное оксидирование» чаще используется в Северной Америке; «темная маркировка» — в Европе.
Три параметра, управляющие качеством черного оксидирования
Волоконные лазеры MOPA позволяют независимо управлять длительностью импульса, частотой и скоростью маркировки. Эти три параметра определяют толщину оксидного слоя — а значит, цвет и контраст метки.
Параметр | Диапазон для черного оксидирования | Эффект | Инженерное правило |
Длительность импульса | 10–50 нс | Тонкий оксид → золотистые/синие тона; толстый оксид → серый или плавление | Начинайте с 20–40 нс для 304/316 |
Частота | 50–200 кГц | Ниже = темнее, но медленнее; выше = светлее, но быстрее | Используйте 50–150 кГц для черного оксидирования |
Скорость маркировки | 80–200 мм/с | Быстрее = светлее; медленнее = темнее, но риск термического повреждения | Начинайте со 100 мм/с |
Примечание: Скорости оксидирования (80–200 мм/с) значительно ниже скоростей гравирования (500–2000 мм/с). Это цена коррозионностойких меток.
Матрица настройки параметров MOPA для нержавеющей стали
Марка стали | Длительность импульса | Частота | Скорость | Ожидаемый результат |
304 | 20–30 нс | 80–120 кГц | 100–150 мм/с | Глубокий матовый черный, стойкий к пассивации |
316 | 20–30 нс | 80–120 кГц | 100–150 мм/с | Глубокий матовый черный, лучшая стойкость к пассивации |
430 | 10–20 нс | 100–150 кГц | 80–120 мм/с | Темно-серый до черного (светлее, чем 304/316) |
17-4 PH | 20–40 нс | 60–100 кГц | 80–120 мм/с | Глубокий черный, может потребовать дополнительной настройки |
Примечание: Результаты зависят от состава сплава, качества поверхности и конфигурации лазера. Всегда выполняйте тестовую сетку перед запуском в производство.
Практический пример: производитель медицинских инструментов добивается стойких к пассивации черных меток
Производитель медицинских инструментов среднего размера в Юго-Восточной Азии (около 50 000 хирургических зажимов в месяц) маркировал нержавеющую сталь 316 стандартным волоконным лазером Q-switched. Метки выглядели черными после лазерной обработки — но становились коричневыми и покрывались следами коррозии после пассивации лимонной кислотой (ASTM A967). Доля брака достигала 12%.
После перехода на волоконный лазер MFF-30 MOPA от Meenjet с оптимизированными параметрами оксидирования (25 нс длительность импульса, 100 кГц частота, 120 мм/с скорость):
Показатель | До (Q-Switched) | После (MOPA оксидирование) |
Процент прохождения теста на пассивацию | 88% | 99,7% |
Доля брака | 12% | 0,3% |
Ключевой вывод: Переход с гравирования Q-switched на оксидирование MOPA полностью устранил отказы пассивации. Оксидный слой растет под поверхностью, поэтому пассивная пленка хрома остается неповрежденной.
С тех пор этот производитель стандартизировал использование Meenjet MFF-30 на трех производственных линиях.
Как достичь DataMatrix класса A по ISO/IEC 15415
Черное оксидирование должно давать машиночитаемые коды. Для класса A применяются следующие пороги:
Параметр | Порог класса A |
Контраст символа (SC) | ≥ 70% |
Модуляция (MOD) | ≥ 0,60 |
Осевая неравномерность (AN) | ≤ 0,06 |
Неравномерность сетки (GNU) | ≤ 0,38 |
Настройка для класса A: Более медленная скорость (80–120 мм/с) и более низкая частота (60–100 кГц) дают более темные метки с более высоким SC. Используйте расфокусированный луч (сместите лазерную головку на 2–3 мм дальше от поверхности) для улучшения модуляции.
Решения Meenjet на волоконных лазерах MOPA
Модель | Для чего | Ключевые характеристики |
MFF-20 | Стандартное черное оксидирование, мелкие детали | 20 Вт MOPA, длительность импульса 2–500 нс, 1–4000 кГц |
MFF-30 | Глубокий черный, высокая производительность | 30 Вт MOPA, регулируемая длительность импульса, воздушное охлаждение |
MFF-50 | Толстая нержавеющая сталь, многопроходная обработка | 50 Вт MOPA, высокая пиковая мощность, быстрый гальвосканер |
Правило выбора: MFF-20 для мелких деталей; MFF-30 для глубокого черного и высокопроизводительных медицинских/аэрокосмических деталей; MFF-50 для толстой нержавеющей стали и многопроходных применений.
Полные характеристики — на странице продукта волоконного лазера MFF.
Часто задаваемые вопросы (FAQ)
В1: Почему моя метка на нержавеющей стали выглядит серой, а не черной?
О: Серые метки обычно указывают на недостаточный тепловой ввод. Увеличьте длительность импульса (попробуйте 30–40 нс), снизьте скорость маркировки (попробуйте 80–100 мм/с) или уменьшите частоту до 50–80 кГц для повышения пиковой мощности.
В2: Выдержит ли черное оксидирование пассивацию лимонной кислотой?
О: Да, при правильной настройке. Внутренние прикладные испытания и отраслевые эталоны показывают, что метки 1200 DPI за один проход на нержавеющей стали 304 и 316 наиболее устойчивы к пассивации лимонной кислотой. Метки на нержавеющей стали 430 могут посветлеть до серого после пассивации.
В3: Можно ли получить черное оксидирование на титане?
О: Да. Титан хорошо реагирует на оксидирование MOPA, давая глубокие черные метки по тому же механизму роста оксида.
В4: Как MOPA соотносится с пикосекундными лазерами для черной маркировки?
О: Волоконные лазеры MOPA — отраслевой стандарт для черного оксидирования нержавеющей стали: они обеспечивают баланс стоимости, скорости и качества метки. Пикосекундные лазеры создают более тонкие поверхностные структуры (LIPSS, лазерно-индуцированные периодические поверхностные структуры) для черной маркировки медицинского класса, но при значительно более высокой стоимости.
В5: Каков минимальный размер модуля DataMatrix для класса A на оксидированной нержавеющей стали?
О: Для надежного класса A используйте минимальный размер модуля 0,2 мм. Меньшие модули требуют более высокого разрешения и более точной настройки.
???? Отправьте нам свои образцы для бесплатного теста оксидирования
Отправьте нам свои компоненты из нержавеющей стали. Наши инженеры по промышленным системам маркировки:
Выполнят тестовую сетку параметров, чтобы определить оптимальные настройки MOPA для вашего сплава
Нанесут код DataMatrix класса A и проверят по ISO/IEC 15415
Предоставят отчет об испытании пассивации (ASTM A967) при необходимости
Без обязательств. Отчет в течение 5 рабочих дней.
???? Отправьте нам свои образцы
Связанные технические ресурсы
Маркировка медицинских изделий: соответствие UDI FDA на нержавеющей стали и титане
Как наносить высококонтрастные штрих-коды на анодированные алюминиевые компоненты
Волоконные или CO2 лазерные системы кодирования: что выбрать?
Об авторе
Инженерная команда Meenjet — Более 15 лет совокупного опыта поддержки волоконных лазерных установок для задач прослеживаемости в медицинской, автомобильной и промышленной отраслях. Наша команда решила сотни задач маркировки, связанных с оксидированием и пассивацией, на нержавеющей стали и титане.
Проверено: Старший инженер по применению волоконных лазеров, Meenjet
Последнее обновление: 21 сентября 2026 г.